

Вертикальный фрезерный центр: базовый ликбез для новичков
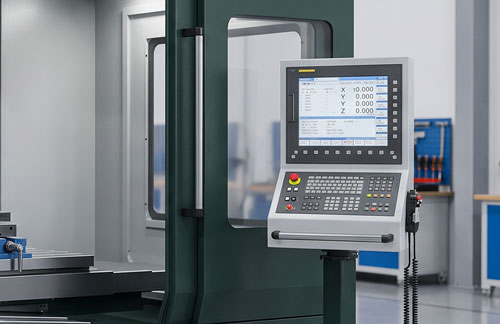
Когда человек впервые заходит в механический цех и видит современный вертикальный фрезерный центр, аппарат кажется чем-то вроде непогрешимого монолита. Принято считать, будто оператору достаточно лишь нажать зеленую кнопку цикла, а дальше умная электроника с числовым программным управлением сделает все сама по идеальной математической модели. На деле же перед нами тяжелая и довольно капризная кинематическая система, где шпиндель направлен вертикально вдоль координаты Z, а точность резания непрерывно балансирует на грани температурных расширений, микролюфтов и вибраций. Для мастера или инженера, который только делает первые шаги в металлообработке, этот станок — не волшебная коробка, а постоянный компромисс между жесткостью оснастки и физикой деформации сплавов.
Что такое вертикальный фрезерный центр и как он работает
Обычно вертикальный обрабатывающий центр воспринимают как прямую замену старому универсальному станку, просто оснащенную защитным кабинетом и экраном со строчками G-кода. Но суть здесь глубже, ведь машина связывает воедино растачивание, скоростное сверление, нарезание резьбы и профильное фрезерование внутри одного технологического установа. В ручной обработке токарь или фрезеровщик чувствует усилие рукоятки ладонью. ЧПУ же полагается на бездушный расчет интерполяции, управляя согласованным движением сервоприводов и шарико-винтовых передач сразу по трем декартовым направлениям.
Впрочем, само разделение движений здесь обманчиво простое. Кажется, будто перемещения стола влево-вправо вдоль оси X или суппорта вперед-назад по оси Y ничем не отличаются от вертикального хода шпиндельной бабки по оси Z. Однако гравитация играет на нашей стороне только отчасти. С одной стороны, вес массивной корпусной детали или плиты действительно помогает надежнее прижать заготовку к опорной плоскости стола, что заметно упрощает первоначальную установку оснастки. С другой стороны, эта же вертикальная компоновка заставляет инженера постоянно следить за эвакуацией стружки из глубоких карманов, где она скапливается под собственным весом и норовит повторно попасть под зубья фрезы.
Ключевые узлы оборудования: от станины до ЧПУ
Станина и колонна
Новички часто обращают внимание на глянец кожухов и диагональ дисплея операторской стойки, полагая, что класс станка определяет именно электроника. На практике же фундаментом остается чугунная отливка, чаще всего из мелкозернистого чугуна Meehanite или минерального полимербетона. Если силовой каркас недостаточно массивен, то никакие прецизионные датчики не спасут от резонанса на высоких минутных подачах. Литье должно гасить динамические колебания в зародыше, иначе резец неизбежно начнет дробить поверхность металла.
Шпиндельный узел
В каталогах принято хвалиться заоблачными оборотами, заявляя десятки тысяч оборотов в минуту как абсолютное благо для любого производства. Но в цеховой реальности шпиндель выбирают строго под материал и стратегию обработки. Ременная передача выглядит архаично и редко разгоняется выше десяти тысяч оборотов, зато она передает солидный крутящий момент, без которого тяжело обдирать труднообрабатываемые жаропрочные стали. Прямой привод пытается усидеть на двух стульях, давая золотую середину по динамике и чистоте реза. А вот встроенные мотор-шпиндели, способные раскручиваться далеко за двадцать-тридцать тысяч оборотов, великолепны для чистовых проходов микрофрезами, но вряд ли обрадуются силовой черновой разделке толстой титановой плиты.
Автоматический сменщик инструмента (АСИ / ATC)
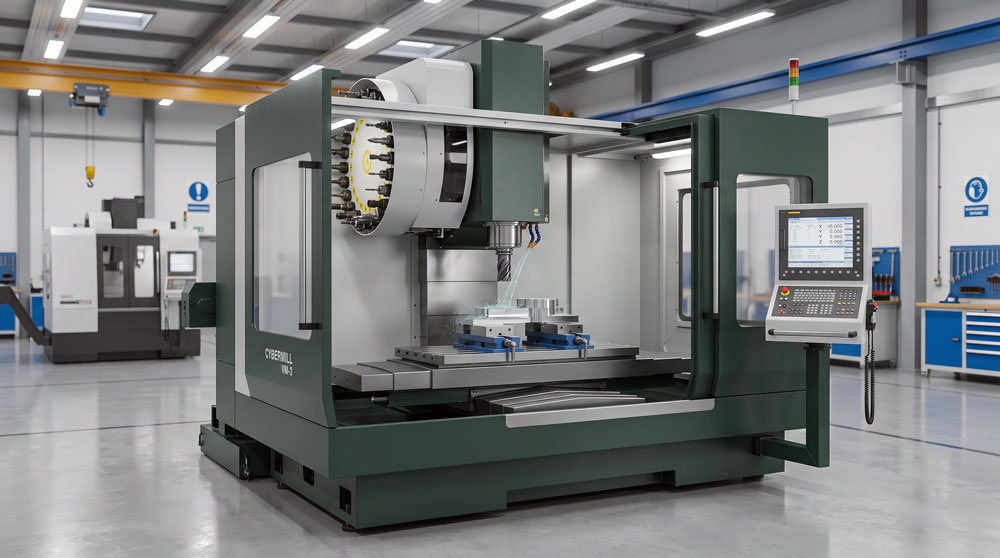
В рекламных проспектах скорость смены оправки возводят в абсолют, уверяя, будто полторы секунды манипулятора спасут весь годовой бюджет цеха. На деле же выбор между простым револьверным «зонтиком» и барабанным магазином с двухзахватным рычагом упирается в надежность и серийность. Зонтичный механизм заметно медленнее, удерживает от силы пару десятков оправок, но устроен настолько прозрачно, что ломаться там практически нечему. Манипуляторные системы с конусами BT40 или HSK меняют инструмент молниеносно, однако требуют куда более трепетного ухода за датчиками позиционирования и состоянием механических захватов.
Направляющие и приводы подач
Бытует мнение, что линейные направляющие качения безоговорочно вытеснили направляющие скольжения. Роликовые или шариковые каретки действительно гарантируют стремительное ускорение и минимальное трение покоя, что прекрасно подходит для пресс-форм сложной кривизны. Но если предприятию приходится регулярно драть сварные конструкции или вязкие сплавы с переменным припуском, то классические коробчатые направляющие скольжения с их колоссальным демпфированием все-таки оказываются выносливее тонких тел качения.
ЧПУ (CNC Controller)
Операторскую стойку от Fanuc, Heidenhain или Siemens часто наделяют почти мистическими свойствами автономного разума. Однако стойка всего лишь непрерывно решает геометрические уравнения, трансформируя сухие кадры управляющей программы в синхронные электрические импульсы шаговых серводвигателей, попутно отслеживая давление масла и подачу охлаждающей жидкости.
Где применяются фрезерные обрабатывающие центры для обработки металла
В околотехнических статьях распространено убеждение, будто такое оборудование создано исключительно для постройки крыльев орбитальных кораблей или лонжеронов истребителей. Авиастроение с его выборкой глубоких карманов в титане и алюминии действительно задает тон всей индустрии. Но куда чаще эти станки изо дня в день выполняют рутинную работу на инструментальных участках, вырезая матрицы термопластавтоматов и пуансоны штампов с чистотой поверхности, едва отличимой от зеркала. Автомобильные агрегатные заводы загружают вертикальные столы сотнями однотипных корпусов насосов и головок цилиндров, медицинские лаборатории вытачивают титановые имплантаты, а небольшие механические мастерские нарезают переходные фланцы, редукторные крышки и нестандартные кронштейны для соседних сборочных линий.
Точность и регламенты: как оценивается состояние станков
Паспортные доли микрона нередко вводят молодых специалистов в заблуждение, заставляя думать, что заявленная погрешность в пять тысячных миллиметра заложена в станок раз и навсегда. На деле геометрия станка начинает плыть сразу же, как только меняется сезонная температура в помещении или ослабевает натяжение фундаментных анкеров.
Сервисный аудит — это не беглый взгляд на цифры дисплея, а методичная рутина инструментального контроля. Вибродиагностика по стандартам ГОСТ ИСО помогает вовремя услышать разрушение сепаратора подшипника задолго до того, как шпиндель заклинит на боевой детали. Превышение порога виброскорости даже на доли миллиметра в секунду намекает на разбалансировку ротора. А лазерные интерферометры вместе с тестами круглости Ballbar безжалостно показывают, насколько взаимная перпендикулярность осей отличается от идеального девяностоградусного угла после первого же неосторожного касания фрезой зажимных губок.
Частые ошибки новичков при первом запуске и как их избежать
Принято винить во внезапных авариях бракованный металл или сбои в прошивке управляющей стойки, хотя сервисная статистика упрямо твердит об обратном. Практически любой зарез инструмента или треск в приводах зарождается из спешки оператора.
Шпиндель губит прежде всего привычка запускать высокие обороты на холодном узле, когда зазоры в подшипниках еще не успели компенсироваться контролируемым нагревом смазки. Спасти дорогостоящий узел помогает лишь неторопливый ступенчатый прогрев перед началом смены, пусть даже он отнимает у оператора четверть часа рабочего времени.
Вторая беда кроется в слепом доверии к координатам нуля G54. Стоит перепутать знак в корректоре вылета или забыть перепроверить первый проход в покадровом режиме на сниженной подаче, как монолитная фреза моментально впечатывается в стальной прихват.
Ну а слабая концентрация смазочно-охлаждающей жидкости или плохой прижим заготовки довершают список типичных оплошностей, приводя либо к вырыванию детали со стола силами попутного фрезерования, либо к налипанию расплавленного сплава на режущую кромку.
Экспертная поддержка и подбор оборудования
Выбор вертикального центра кажется со стороны банальным сравнением габаритов стола и мощности привода в рекламном буклете. Но станок нельзя покупать в отрыве от реальной номенклатуры деталей, ведь избыточная жесткость неоправданно раздует инвестиции, а ее нехватка сделает обработку убыточной из-за бесконечной поломки пластин.
Если перед производством встает вопрос перевооружения участка, то разговор лучше начинать не с прайс-листов, а с предметного обсуждения чертежей вместе с инженерами технологической поддержки. Прямой диалог со специалистами позволяет заранее прикинуть технологический маршрут, согласовать вменяемый комплект оснастки под конкретные сплавы и получить взвешенное технико-коммерческое обоснование без иллюзий и завышенных ожиданий.


